
روش تولید شمش فولاد چگونه است؟ از ذوب مواد اولیه تا ریخته گری
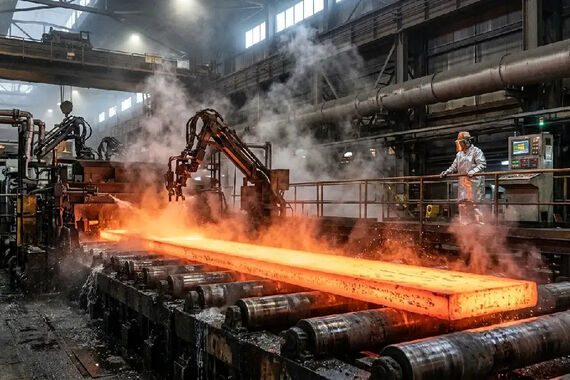
شمش فولاد یکی از محصولات پایه در زنجیره تولید آهن و فولاد است. بسیاری از مقاطع و محصولات فولادی که در ساختمانسازی، ماشینسازی، خودروسازی و صنایع مختلف به کار میروند، در مراحل ابتدایی از فولاد مذاب تولید میشوند.
این مذاب پس از آمادهسازی و کنترل ترکیب شیمیایی، به شکلهای مشخص ریختهگری میشود تا ماده اولیه تولید محصولات بعدی فراهم شود.
منظور از «شمش فولاد» در بازار همیشه یک شکل واحد نیست. گاهی این واژه برای شمشهای ریختهگریشده به کار میرود و گاهی محصولات نیمهنهایی مانند بیلت، بلوم و اسلب را هم شامل میشود. شناخت مراحل تولید و تفاوت این محصولات کمک میکند خریدار یا مصرفکننده صنعتی، ماده اولیه مناسب را بهتر انتخاب کند.
شمش فولاد چیست؟
شمش فولاد محصولی فلزی است که از ریختهگری فولاد مذاب به دست میآید و برای تبدیل شدن به محصولات نهایی، معمولاً به مراحل دیگری مانند نورد، آهنگری یا ماشینکاری نیاز دارد. فولاد مذاب در قالبهای ثابت یا قالبهای ریختهگری مداوم شکل میگیرد و پس از سرد شدن، به قطعهای جامد و قابلانتقال تبدیل میشود.
در کاربرد روزمره، اصطلاح «شمش» ممکن است به چند محصول متفاوت اشاره کند. به همین دلیل هنگام خرید یا بررسی مشخصات فنی، باید شکل، ابعاد، گرید فولاد مانند فولاد ck45 و روش تولید محصول مشخص باشد.
مواد اولیه تولید شمش فولاد
روش تولید شمش فولاد با توجه به نوع کارخانه و تجهیزات آن متفاوت است، اما مواد اولیه معمولاً شامل موارد زیر میشود:
- سنگآهن یا آهن اسفنجی
- قراضه آهن و فولاد
- کک و مواد کربنی در برخی روشها
- آهک و مواد کمکذوب
- عناصر آلیاژی برای تنظیم خواص فولاد
- اکسیژن و گازهای صنعتی موردنیاز فرایند
ترکیب و کیفیت مواد اولیه بر ویژگیهای فولاد نهایی اثر میگذارد. برای مثال، میزان کربن و عناصر آلیاژی باید متناسب با گرید موردنظر تنظیم شود. همچنین وجود ناخالصیهایی مانند گوگرد و فسفر میتواند خواص مکانیکی و رفتار فولاد در مراحل بعدی تولید را تحت تأثیر قرار دهد.
مراحل تولید شمش فولاد
۱. آمادهسازی و شارژ مواد اولیه
در ابتدای کار، مواد اولیه بر اساس روش تولید و ترکیب شیمیایی موردنیاز انتخاب و آماده میشوند. مواد سپس به کوره منتقل میشوند. در کوره قوس الکتریکی، بخش مهمی از شارژ میتواند از قراضه و آهن اسفنجی تشکیل شود؛ در حالی که در مسیر کوره بلند، آهن مذاب از احیای سنگآهن به دست میآید و در ادامه به فولاد تبدیل میشود.
۲. ذوب در کوره
هدف این مرحله تبدیل مواد جامد به مذاب است. در کوره قوس الکتریکی، انرژی الکتریکی و قوس ایجادشده میان الکترودها و مواد فلزی، دمای لازم برای ذوب را فراهم میکند. در روش کوره بلند و کنورتور اکسیژنی نیز تولید آهن مذاب و تبدیل آن به فولاد، طی فرایندهایی جداگانه انجام میشود.
انتخاب روش تولید به عواملی مانند دسترسی به مواد اولیه، ظرفیت کارخانه، هزینه انرژی و نوع محصول موردنیاز بستگی دارد.
۳. فولادسازی و تنظیم ترکیب شیمیایی
پس از ذوب، ترکیب مذاب بررسی میشود تا مشخص شود میزان کربن و عناصر دیگر با استاندارد موردنظر تطابق دارد یا نه. در این مرحله، با افزودن مواد مناسب یا انجام فرایندهای تصفیه، ترکیب شیمیایی تنظیم میشود.
برای تولید گریدهای مختلف، مقدار عناصر آلیاژی اهمیت زیادی دارد. تفاوت در ترکیب شیمیایی میتواند بر سختی، استحکام، قابلیت ماشینکاری و رفتار فولاد در عملیات حرارتی اثر بگذارد. به همین دلیل، کنترل ترکیب مذاب باید با ابزارهای آزمایشگاهی و مطابق مشخصات فنی انجام شود.
۴. پالایش فولاد مذاب
فولاد مذاب ممکن است حاوی ناخالصیها، گازهای محلول یا ذرات غیرفلزی باشد. پالایش ثانویه با هدف بهبود کیفیت مذاب، یکنواختسازی دما و تنظیم دقیق ترکیب انجام میشود. میزان و نوع پالایش به گرید فولاد و کاربرد نهایی آن بستگی دارد.
کیفیت این مرحله بر سلامت داخلی محصول اثر میگذارد. وجود عیوب یا ناخالصیهای کنترلنشده میتواند در مراحل نورد یا ماشینکاری مشکل ایجاد کند و خواص قطعه نهایی را کاهش دهد.
۵. ریختهگری فولاد
پس از آماده شدن مذاب، فولاد به روشهای مختلف ریختهگری میشود. دو روش شناختهشده عبارتاند از:
ریختهگری در قالب ثابت: فولاد مذاب در قالب ریخته میشود و پس از انجماد، قطعه از قالب خارج میشود. شمشهای سنتی معمولاً با این روش تولید میشوند.
ریختهگری مداوم: فولاد مذاب بهصورت پیوسته وارد قالب مسی خنکشونده میشود. پوسته بیرونی مذاب شکل میگیرد و محصول در مسیر خنککاری منجمد میشود. در پایان، محصول به طولهای مشخص برش میخورد. بیلت، بلوم و اسلب از محصولات رایج ریختهگری مداوم هستند.
ریختهگری مداوم امکان تولید پیوسته و یکنواختتر را فراهم میکند و در بسیاری از کارخانههای فولادسازی کاربرد دارد.
۶. سرد کردن و برش
محصول ریختهگریشده پس از شکلگیری، باید بهتدریج سرد شود. سرعت و یکنواختی سرد شدن اهمیت دارد؛ زیرا سرد شدن نامناسب ممکن است به ایجاد تنش، ترک یا عیوب سطحی و داخلی منجر شود. پس از رسیدن به شرایط مناسب، محصول بر اساس ابعاد موردنیاز برش میخورد.
۷. بازرسی و کنترل کیفیت
در پایان، شمش یا محصول نیمهنهایی از نظر ابعاد، کیفیت سطح و ویژگیهای فنی بررسی میشود. بسته به کاربرد و استاندارد تولید، آزمونهای شیمیایی و مکانیکی نیز انجام میگیرند. نتایج کنترل کیفیت مشخص میکند که محصول برای ورود به مرحله بعدی تولید مناسب است یا به بررسی و اصلاح بیشتری نیاز دارد.

تفاوت شمش، بیلت، بلوم و اسلب چیست؟
این نامها معمولاً به شکل و ابعاد محصولات فولادی نیمهنهایی اشاره دارند:
- بیلت: مقطع معمولاً مربع یا نزدیک به مربع دارد و برای تولید محصولاتی مانند میلگرد و مفتول استفاده میشود.
- بلوم: از بیلت بزرگتر است و میتواند خوراک تولید برخی مقاطع سنگین، ریل و محصولات خاص باشد.
- اسلب: مقطع مستطیلی و تخت دارد و برای تولید ورق و محصولات تخت فولادی به کار میرود.
- شمش سنتی: معمولاً در قالب ثابت ریخته میشود و بسته به طراحی قالب و کاربرد، شکلهای گوناگونی دارد.
در بازار ممکن است واژه «شمش» برای چند مورد از این محصولات به کار برود؛ بنابراین در استعلام قیمت یا خرید، بهتر است ابعاد، گرید و نوع محصول دقیقاً ذکر شود.
شمش فولاد چگونه به محصولات صنعتی تبدیل میشود؟
شمش و محصولات نیمهنهایی پس از تولید، با توجه به کاربردشان وارد فرایندهایی مانند نورد گرم، آهنگری یا ماشینکاری میشوند. در نورد، فولاد از میان غلتکها عبور میکند تا به شکل و ابعاد موردنیاز برسد. در آهنگری، نیروی فشاری به قطعه وارد میشود تا شکل آن تغییر کند. در ماشینکاری نیز بخشی از ماده برداشته میشود تا قطعه نهایی با ابعاد و تلرانس مشخص ساخته شود.
انتخاب فولاد مناسب به نوع قطعه و شرایط کاری آن بستگی دارد. برای مثال، در تولید قطعاتی که به استحکام و قابلیت ماشینکاری مناسب نیاز دارند، گرید فولاد و مشخصات شیمیایی آن باید با دقت بررسی شود. برای آشنایی با مشخصات و عرضهی فولاد CK45، میتوان صفحه مربوط به این گرید را بررسی کرد.
عوامل مؤثر بر کیفیت شمش فولاد
کیفیت شمش فولاد تنها به نوع مواد اولیه وابسته نیست. چند عامل مهم در کیفیت محصول نهایی نقش دارند:
- کنترل دقیق ترکیب شیمیایی
- مدیریت دمای ذوب و ریختهگری
- کاهش ناخالصیها و گازهای محلول
- یکنواختی فرایند انجماد و سرد شدن
- کنترل ابعاد و کیفیت سطح
- انجام آزمونهای متناسب با استاندارد و کاربرد محصول
هرگونه خطا در این مراحل میتواند در فرایندهای بعدی، مانند نورد یا ماشینکاری، آشکار شود. ازاینرو تولیدکنندگان برای اطمینان از کیفیت، کنترل مواد و محصول را در چند مرحله انجام میدهند.
نقش متالورژی ثانویه (پالایش پاتیل - LF) در کیفیت شمش
بسیاری از عیوب شمش فولاد در کورههای ذوب اولیه شکل میگیرند، اما اصلاح و بهبود نهایی در واحد متالورژی ثانویه یا کورههای پاتیل (Ladle Furnace) انجام میشود. در این مرحله اقدامات زیر صورت میگیرد:
- گوگردزدایی و فسفرزدایی: کاهش عناصر مضری که موجب تردی و شکنندگی فولاد میشوند.
- تنظیم دقیق عناصر آلیاژی: افزودن عناصر میکروآلیاژی نظیر منگنز، کروم، مولیبدن و نیکل برای تولید گریدهای خاص مهندسی.
- گاززدایی (زدودن هیدروژن و ازت): تزریق آرگون از کف پاتیل برای خروج گازهای حبسشده در مذاب که عامل ایجاد حفره و ترک در شمش هستند.
- تنظیم دمای مذاب: دمای ریختهگری باید با دقت بسیار بالایی کنترل شود؛ دمای بیش از حد یا پایینتر از حد استاندارد، ساختار انجماد شمش را دچار اختلال میکند.
تکنولوژی ریختهگری مداوم (CCM) و اهمیت سرعت کشش
ریختهگری مداوم (Continuous Casting Machine) انقلابی در صنعت فولاد ایجاد کرد. در این سیستم، فولاد مذاب پس از خروج از پاتیل، وارد تاندیش و سپس قالب مسی آبگرد میشود.
- انجماد پوستهای: مذاب در تماس با دیوارهی سرد قالب، پوستهای جامد به خود میگیرد، در حالی که هستهی مرکزی آن هنوز مذاب است.
- آبپاشی ثانویه: قطعه پس از خروج از قالب، از میان رولیکهای هدایتکننده عبور کرده و با پاشش آب خنک میشود تا انجماد کامل صورت گیرد.
- تنظیم سرعت: سرعت کشش شمش از قالب باید کاملاً متناسب با سرعت انجماد باشد. اگر سرعت کشش بیش از حد بالا باشد، خطر پارگی پوستهی منجمدشده و نشت مذاب (Breakout) وجود خواهد داشت.
عیوب رایج در شمش فولاد و راههای پیشگیری از آن
کیفیت شمش فولاد تأثیر مستقیم بر کیفیت محصول نهایی دارد. شناخت عیوب شمش به مهندسان و خریداران کمک میکند تا در بازرسیهای فنی دقت بیشتری داشته باشند:
- ترکهای سطحی و عمقی: ناشی از سرد شدن نامنظم، تنشهای حرارتی بالا یا حضور بیش از حد گوگرد و مس در ساختار فولاد.
- حفرات گازی و انقباضی (Macro-porosity): ایجاد حفرههای ریز داخلی به دلیل حضور گازهای محبوس یا انجماد ناقص در مرکز شمش (سنتر).
- ناخالصیهای غیرفلزی (Inclusions): ذرات اکسیدی یا سیلیکاتی باقیمانده از سرباره که میتوانند در عملیات حرارتی یا ماشینکاری نقاط ضعف قطعه ایجاد کنند.
- ناهمگنی شیمیایی (Segregation): توزیع نامتوازن عناصر در بخشهای مختلف شمش که با بهینهسازی فرایند همگنسازی در پاتیل قابلکنترل است.
اهمیت انتخاب درست شمش بر اساس کاربرد نهایی
همانطور که پیشتر ذکر شد، صنایع گوناگون نیازمند مواد اولویهای با مشخصات دقیق هستند. برای مثال، اگر هدف تولید مقاطع آلیاژی، شافتهای صنعتی یا قطعات تحت تنش باشد، کیفیت متالورژیکی شمش اولیه (از نظر میزان اکسیژن اکتیو، اندازه دانه و پاکیزگی فولاد) اهمیت حیاتی پیدا میکند.
در انتخاب یا استعلام قیمت محصولات نیمهنهایی و فولادهای آلیاژی نظیر فولاد CK45، بررسی برگه آنالیز شیمیایی (Mill Test Certificate) ارائهشده توسط کارخانه سازنده، مطمئنترین راه برای تضمین اصالت و کیفیت ماده اولیه است.
جمعبندی
روش تولید شمش فولاد شامل آمادهسازی مواد اولیه، ذوب، تنظیم ترکیب شیمیایی، پالایش مذاب، ریختهگری، سرد کردن و کنترل کیفیت است. محصول نهایی ممکن است به شکل شمش سنتی یا محصولات نیمهنهایی مانند بیلت، بلوم و اسلب تولید شود. تفاوت این محصولات در شکل و ابعاد آنهاست و هرکدام برای ادامهی مسیر تولید خاصی مناسب هستند.
برای انتخاب فولاد موردنیاز در ساخت قطعات صنعتی، علاوه بر نام گرید، باید به ترکیب شیمیایی، ابعاد، استاندارد و کاربرد نهایی محصول توجه کرد. شناخت این موارد به انتخاب دقیقتر ماده اولیه و کاهش مشکلات در مراحل تولید کمک میکند.
دیدگاه خود را ارسال کنید